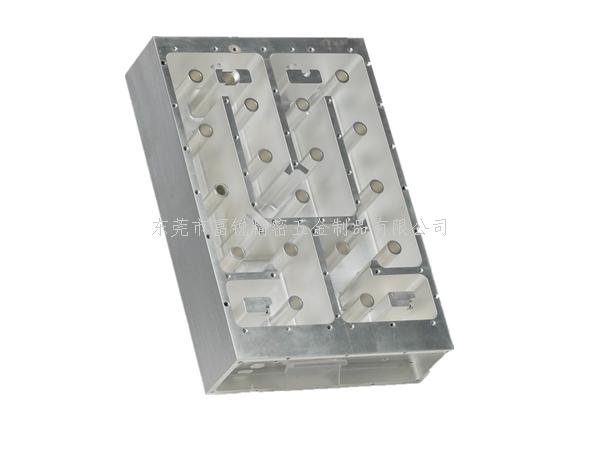
?精密機(jī)械零件,指通過(guò)高精度加工設(shè)備、受控工藝制造,尺寸公差、形位公差、表面粗糙度達(dá)到微米級(jí)精度,用于精密裝備、傳動(dòng)、密封、定位核心功能的機(jī)械零部件;區(qū)別于普通標(biāo)準(zhǔn)件與粗加工結(jié)構(gòu)件,核心價(jià)值是高精度、高一致性、尺寸長(zhǎng)期穩(wěn)定。下面小編介紹一下
精密機(jī)械零件生產(chǎn)時(shí)常見(jiàn)的誤區(qū):
?
一、圖紙與設(shè)計(jì)誤區(qū)(源頭zui多問(wèn)題)
公差標(biāo)注不合理,盲目追求高精度
很多零件不分功能面全部標(biāo)微米級(jí)公差,既大幅抬高加工成本,還拉長(zhǎng)交期;非配合外觀面沒(méi)必要給嚴(yán)公差,很多尺寸用自由公差即可。
誤區(qū)延伸:只標(biāo)尺寸公差,漏形位公差(同軸度、垂直度、平面度),加工出來(lái)尺寸合格但裝配干涉、跳動(dòng)超標(biāo)。
倒角、圓角設(shè)計(jì)忽略加工可行性
小孔內(nèi) R 極小、深槽內(nèi)側(cè)銳角、薄壁根部無(wú)過(guò)渡圓角,加工容易崩刀、變形、應(yīng)力開(kāi)裂;圖紙只寫(xiě) “去毛刺” 無(wú)標(biāo)準(zhǔn),工人隨意處理導(dǎo)致尺寸不穩(wěn)定。
材料選型憑經(jīng)驗(yàn),不匹配工況
耐磨件用普通 45 鋼、耐腐蝕結(jié)構(gòu)件用普通碳鋼;高溫工況選鋁合金;薄壁精密件選淬硬后變形量大的鋼材。
結(jié)構(gòu)未考慮裝夾工藝性
零件無(wú)夾持基準(zhǔn)、整體薄壁、深窄槽、細(xì)長(zhǎng)軸無(wú)中心孔,加工裝夾變形嚴(yán)重,精度無(wú)法穩(wěn)定保證。
二、原材料下料與預(yù)處理誤區(qū)
毛料余量一刀切,余量過(guò)大 / 過(guò)小
余量太大:切削應(yīng)力大、熱處理變形難校正;余量太小:材料氧化皮、脫碳層去不干凈,精加工后出現(xiàn)麻點(diǎn)、硬度不足。
毛料不做時(shí)效直接上機(jī)
鋁棒、鋼板、鍛件內(nèi)應(yīng)力未釋放,粗加工后放置幾天尺寸持續(xù)變形,精加工合格放幾天就超差。
忽視材料缺陷篩查
鍛件氣孔、裂紋、夾渣、鋁材偏析不檢測(cè),精加工到zui后才發(fā)現(xiàn)報(bào)廢,浪費(fèi)工時(shí)。
三、CNC 車 / 銑 / 磨核心加工誤區(qū)(精密件高發(fā))
1. 裝夾類
薄壁件硬夾緊、單點(diǎn)大力夾持:零件擠壓變形,松開(kāi)后尺寸回彈超差;
重復(fù)加工不統(tǒng)一基準(zhǔn),每次換工裝重新找正,批次尺寸一致性差;
工裝未做時(shí)效、工裝本身平面度 / 平行度差,間接傳遞誤差到工件。
2. 切削工藝誤區(qū)
一味追求高轉(zhuǎn)速快進(jìn)給,忽略切削熱變形:精密件高溫膨脹,冷卻后尺寸偏小;細(xì)長(zhǎng)軸、薄板極易熱變形。
精加工留余量不合理:余量太大有切削應(yīng)力,余量太小磨不掉粗加工刀紋與變形層。
刀具選擇錯(cuò)誤:精加工用粗齒大進(jìn)給刀;加工硬質(zhì)合金用普通涂層刀具,磨損快導(dǎo)致尺寸漂移。
不區(qū)分順銑 / 逆銑:精密平面逆銑容易讓刀,平面度、粗糙度失控。
深孔加工排屑差,盲孔底部積屑拉傷內(nèi)孔,孔徑、光潔度不合格。
3. 細(xì)長(zhǎng)軸、薄壁、微小零件典型誤區(qū)
細(xì)長(zhǎng)軸不用跟刀架 / 中心架,加工震刀、直線度超差;
超薄板材單次切削深度大,出現(xiàn)波浪變形;
微小小件吸附、夾持不穩(wěn),尺寸批量波動(dòng)大。
四、熱處理工序致命誤區(qū)(精密件變形重災(zāi)區(qū))
粗精加工順序顛倒
先淬火再精加工:淬火變形無(wú)法修正,硬度上來(lái)后磨削余量不足,平面、同軸度報(bào)廢;正確流程:粗加工→去應(yīng)力→半精→淬火 / 調(diào)質(zhì)→精加工 / 研磨。
熱處理后不做低溫時(shí)效
淬火、調(diào)質(zhì)后殘留巨大內(nèi)應(yīng)力,加工完成存放一段時(shí)間緩慢變形,精密軸、模具零件尺寸持續(xù)漂移。
淬火冷卻速度失控
厚薄不均零件快速冷卻,內(nèi)外收縮不一致,出現(xiàn)翹曲、橢圓;薄件直接水冷極易開(kāi)裂。
只關(guān)注硬度,忽略金相組織:脫碳、滲碳層厚度不均,零件耐磨、尺寸穩(wěn)定性變差。
五、表面處理誤區(qū)(電鍍、陽(yáng)極、氧化、噴涂)
未預(yù)留鍍層厚度公差
圖紙尺寸是成品尺寸,但電鍍 / 陽(yáng)極會(huì)增加 0.003~0.03mm 厚度,加工時(shí)不提前減料,裝配尺寸卡死。
精密螺紋、配合孔做完電鍍?cè)倬庸ぃ哄儗佣氯住⒙菁y咬死;正確:精加工研磨放在表面處理后。
清洗不到位:油污、切削液殘留,鍍層起皮、陽(yáng)極色差,密封件漏液腐蝕。
氧化 / 噴砂掩蓋尺寸缺陷:靠表面處理彌補(bǔ)加工刀紋、凹凸,實(shí)際形位誤差依然存在。
六、去毛刺、研磨拋光誤區(qū)
手工打磨憑手感:配合面過(guò)度打磨,尺寸、平行度直接超差;小孔交叉孔毛刺清理不徹底,裝配刮傷密封件。
研磨砂輪、油石粒度選錯(cuò):粗磨后直接精研,殘留深劃痕;砂輪未平衡,磨削出現(xiàn)震紋、平面凹凸。
珩磨、鏡面研磨不控制溫度,工件升溫孔徑變大,冷卻后批量不合格。
七、檢測(cè)與計(jì)量誤區(qū)(很多合格件實(shí)際不合格)
常溫未恒溫檢測(cè)
車間溫差大,鋼材、鋁熱脹冷縮差異明顯,20℃標(biāo)準(zhǔn)室溫以外測(cè)量,微米級(jí)尺寸全部失真。
量具不定期校準(zhǔn)、使用錯(cuò)誤量具
千分尺磨損未校驗(yàn);用卡尺測(cè) 0.005mm 精密公差;測(cè)量時(shí)用力按壓工件造成人為變形。
只測(cè)尺寸,不測(cè)形位公差
內(nèi)外徑尺寸全合格,但同軸度、圓度、跳動(dòng)超標(biāo),上機(jī)后震動(dòng)、噪音、密封泄漏。
抽樣方式不合理,只檢測(cè)首件,忽略過(guò)程漂移;批量生產(chǎn)中途刀具磨損不復(fù)檢,批量報(bào)廢。
八、倉(cāng)儲(chǔ)、轉(zhuǎn)運(yùn)、裝配前誤區(qū)
精密裸件直接堆疊、無(wú)防銹包裝:輕微磕碰產(chǎn)生肉眼難見(jiàn)凹痕,裝配卡死;長(zhǎng)期放置生銹。
加工完成直接打包,不做穩(wěn)定化時(shí)效:應(yīng)力緩慢釋放,客戶收貨尺寸已超差。
不同材質(zhì)零件混放,電化學(xué)腐蝕損傷配合面。
九、批量生產(chǎn)管理誤區(qū)
工藝卡模糊,加工參數(shù)憑師傅經(jīng)驗(yàn),換班、換人后尺寸一致性崩潰;
工裝、刀具無(wú)定期更換標(biāo)準(zhǔn),刀具磨損到極限才更換,批量尺寸偏移;
只看重加工速度,省略去應(yīng)力、恒溫靜置等穩(wěn)定工序,短期出貨快,售后故障率極高。
十、成本管控誤區(qū)
全部采用高精密設(shè)備加工簡(jiǎn)單零件,設(shè)備資源浪費(fèi),加工單價(jià)居高不下;
為省工時(shí)簡(jiǎn)化去應(yīng)力、時(shí)效工序,后期返工、報(bào)廢成本遠(yuǎn)高于省下工時(shí);
單一材料替代多種工況零件,短期省料,長(zhǎng)期磨損、漏油、維修成本飆升。




