?高精度cnc加工高精度零件公差通常 0.005?0.02mm,不能用打磨機、銼刀、粗砂紙,容易碰傷已加工面、破壞尺寸、形位公差、表面粗糙度;重點處理孔口、棱邊、內(nèi)角、螺紋、交叉孔、薄壁邊緣的微觀毛刺(飛邊、卷邊、微小金屬翻邊)。
?
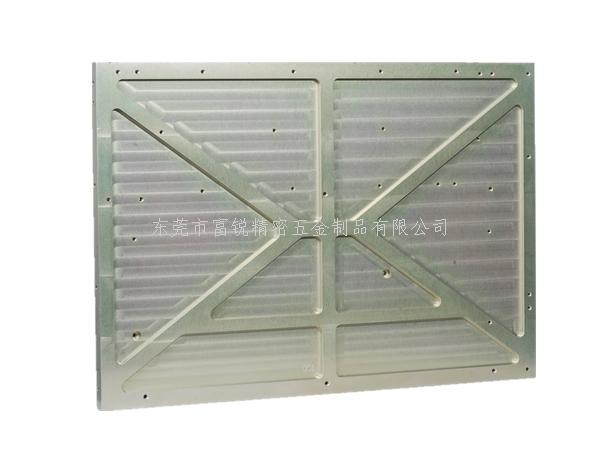
區(qū)分:
大毛刺:CNC 后直接倒角工藝去除;
微小毛刺:0.02?0.1mm 級飛邊,肉眼可見或放大鏡才看見,是本部分處理對象。
一、優(yōu)先:CNC 機內(nèi)預(yù)去毛刺(從源頭減少毛刺,成本低)
在 CNC 精加工工序內(nèi)完成,減少后工序風險。
程序倒角:對外露棱邊做 C0.1?C0.3 微小倒角,直接銑掉毛刺;裝配零件優(yōu)先采用,避免后處理。
注意:配合面、密封面不能做倒角的位置不能用此方法。
專用去毛刺刀、擺線銑、高轉(zhuǎn)速低進給掃棱邊,用硬質(zhì)合金小刀具沿輪廓輕走一遍,去除翻邊毛刺。
拐角處降低進給,減少擠壓形成的卷邊毛刺。
缺點:交叉孔、內(nèi)腔深槽、盲孔底部,機床刀具很難到達,仍會殘留微小毛刺,需要后續(xù)工藝。
二、手工精密去毛刺(小批量、復(fù)雜內(nèi)腔、單件樣品)
適合結(jié)構(gòu)復(fù)雜、異形、狹小內(nèi)腔;對操作工技能要求高,容易過處理損傷工件。
陶瓷去毛刺刮刀
陶瓷刮片硬度高,不會劃傷工件已加工表面,刮除孔口、棱邊微小飛邊;可修交叉孔毛刺。
禁止用力刮,只輕刮翻邊,不要切削基體材料。
金剛石纖維油石 / 超細研磨油石(#1000?#3000 目)
選細目,沾切削油;只蹭毛刺位置,不大面積打磨基準面;適合不銹鋼、鋼件;鋁件慎用,容易產(chǎn)生嵌屑。
尼龍打磨刷(筆式電動刷)
尼龍基體鑲嵌金剛石磨粒,電動筆式;轉(zhuǎn)速不能過高,輕掃棱邊;適合鋁、銅件;不能長時間停留在一處,避免塌邊、尺寸減小。
?禁止:普通砂紙、銼刀、百葉輪,極易破壞精密尺寸與 Ra 粗糙度。
??手工風險:用力不當會產(chǎn)生圓角過大、尺寸超差;關(guān)鍵配合邊,要在顯微鏡 / 放大鏡下作業(yè)。
三、批量專用工藝(量產(chǎn)高精度零件主流)
1. 超聲波去毛刺
原理:超聲振動 + 磨料懸浮液,沖擊工件,剝離微小毛刺。
?適合:交叉孔、小孔、盲孔、深槽、復(fù)雜內(nèi)腔;鋼、不銹鋼、鋁件;去除 0.02?0.1mm 微觀毛刺。
特點:不損傷已加工輪廓,圓角均勻可控,不會破壞尺寸;細小內(nèi)部通道效果很好。
局限:厚大硬毛刺去除不動;外表面會輕微研磨,粗糙度輕微變化;夾具要做好保護精密基準面。
2. 電化學(xué)去毛刺(電解去毛刺 ECD)
依靠電解溶解金屬,優(yōu)先溶解尖角毛刺。
?適合:液壓閥塊、閥芯閥套、交叉油孔,精密油路零件;批量鋼、不銹鋼件。
優(yōu)點:速度快,內(nèi)腔、交叉孔毛刺一次性去除,無機械應(yīng)力,不會擠壓變形。
??注意:控制時間電流,防止工件基體被腐蝕;密封面、精密配合面需要做保護屏蔽,否則會腐蝕尺寸。
3. 磨粒流去毛刺(擠壓珩磨)
半流體磨料擠壓流過零件孔道、型腔。
?適合:復(fù)雜內(nèi)部流道、交叉孔、微小油路;閥門、液壓零件。
可同時拋光內(nèi)壁;磨料粒度可選;
??外輪廓棱邊會產(chǎn)生微小 R 圓角;需要工裝遮蔽不需要加工的精密外表面。
4. 干冰去毛刺
干冰顆粒高速沖擊,低溫脆化毛刺脫落。
?無介質(zhì)殘留,不腐蝕工件;適合鋁、塑料、銅;
局限:厚金屬毛刺效果一般;對密閉內(nèi)腔效果有限。
5. 磁力研磨(磁流變拋光)
磁場驅(qū)動磁性磨料流動研磨;適合微小零件、微小孔、復(fù)雜邊角;
優(yōu)點:圓角均勻,尺寸變化極小;適合小型精密零件。
四、高精度件去毛刺必須遵守的控制要點
區(qū)分需要保護的基準面、密封面、配合面,必要時做遮蔽工裝,不允許研磨、刮削到配合尺寸區(qū)域。
控制產(chǎn)生的圓角:很多精密零件不允許大 R,一般控制 R≤0.05mm,不能盲目追求 “倒大圓角”。
去毛刺之后必須徹底清洗:超聲波清洗 + 高壓沖洗,把磨料、金屬碎屑全部沖干凈;液壓類零件如果殘留微小金屬屑,裝配后直接拉傷密封面。
檢驗手段:放大鏡、體視顯微鏡檢查微小毛刺;重要油路零件可做通球測試。
工藝驗證:首件確認,檢查尺寸、形位公差、粗糙度,確認沒有過去除,再批量生產(chǎn)。
五、常見踩坑
?用百葉輪、普通砂紙打磨精密配合棱邊 → 尺寸超差、表面被破壞。
?電解不做屏蔽,把閥芯密封面腐蝕掉。
?磨粒流 / 超聲波不控制時間,棱角過度倒圓。
?去毛刺后不徹底清洗,內(nèi)部殘留磨料顆粒,裝配后造成零件拉傷。
設(shè)計階段建議:圖紙注明 “去除所有尖銳毛刺,允許zui大 R0.05,不得損傷配合面”,避免加工方處理過度。




