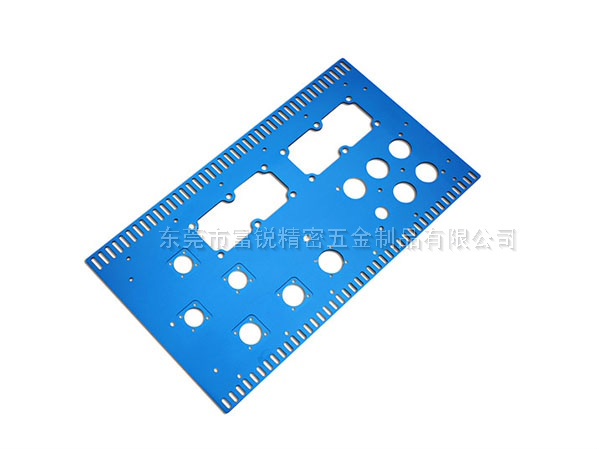
?鋁合金CNC加工,就是使用數控加工中心(銑床 / 車床),通過旋轉刀具對鋁合金坯料做銑、鉆、鏜、攻絲、倒角等去除材料的精密加工,制作各類工裝、設備機架、夾具、面板、腔體、測試治具等零件。下面,小編講一下
鋁合金cnc加工的核心工藝和關鍵技術參數:
?
1. 精度與表面粗糙度
- 常規尺寸公差:±0.05mm;精密配合面:±0.01~±0.02mm;超高精密 ±0.005mm(成本大幅上升)
- 表面粗糙度:
- 普通銑削:Ra3.2μm(默認,可見刀紋)
- 精銑:Ra1.6μm(配合面)
- 高光精銑 / 拋光:Ra0.8μm、Ra0.4μm
注意:陽極氧化會增加膜厚(普通硫酸陽極 5~20μm,硬質氧化 25~80μm),有配合尺寸要預留氧化余量。
2. 刀具與切削要點
- 刀具:3 刃金剛石涂層硬質合金銑刀(鋁材專用,減少粘刀,不推薦 4 刃),大前角、拋光刃口
- 加工特性:高轉速、大進給、充分冷卻;冷卻液 / 乳化油,防止積屑瘤粘刀
- 設計規范(圖紙必須考慮)
- 內腔內角:zui小 R≥0.8mm(標準銑刀,尖角無法加工)
- 薄壁:無支撐薄壁≥0.8mm;高度高時壁厚≥1.0~1.5mm,防止震刀、塌邊
- 槽深:槽深 / 寬度≤3:1,太深要加長刀具,成本上升
- 螺紋:鋁件螺紋深度一般≤3 倍螺紋直徑,太深容易滑牙
3. 表面處理(加工后工序)
硫酸陽極氧化(普通陽極):5~20μm;防腐、上色(黑 / 銀 / 灰),6061 顏色均勻;設備外殼常用
硬質陽極氧化:25~80μm,高硬度耐磨,用于滑動、摩擦工作面;膜厚大,尺寸影響明顯
噴砂:啞光,遮蓋刀紋,陽極前常用
化學轉化膜(鉻化 / 無鉻鈍化):薄膜,保留導電,短期防銹
拋光:鏡面效果,成本高




