?CNC鋁件加工就是用數(shù)控機(jī)床把鋁塊切削成想要的零件,?精度高、速度快?,適合做結(jié)構(gòu)件和外殼,常用 6061 和 7075 鋁材,一般精度能做到±0.01mm。???那么,下面小編說一下關(guān)于
CNC鋁件加工尺寸不穩(wěn)定的問題和解決方法:
?
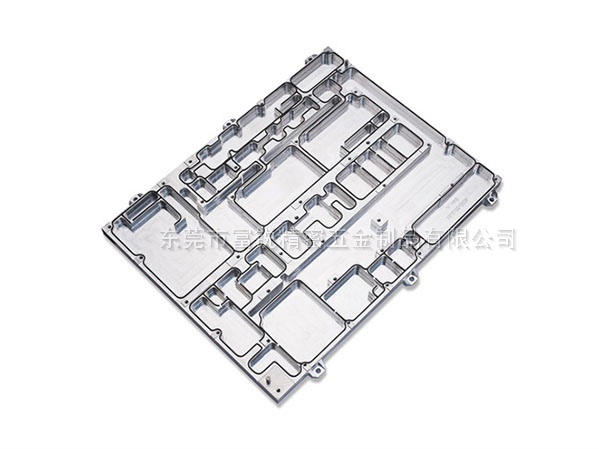
一、材料應(yīng)力變形(鋁件主要原因)
鋁合金板材軋制、擠壓內(nèi)部自帶應(yīng)力,切除余量后應(yīng)力釋放,零件回彈變形,尺寸、平面度跑偏。
來料預(yù)處理
厚板、大板、6061?T6、7075,條件允許做去應(yīng)力時(shí)效;
采購已做預(yù)時(shí)效的鋁坯料;避免直接用熱軋未時(shí)效板材。
工藝分開粗精加工
粗加工大量去除余量后,松開夾具,靜置釋放應(yīng)力,再重新找正做精加工。
簡單件:粗加工完松夾 5?30 分鐘再精銑;
薄壁框類:粗加工→松夾→二次裝夾找正→精加工。
余量分配
粗加工不要留太少精加工余量:鋁件單邊0.3?0.8mm 精加工余量;余量太小應(yīng)力釋放不開,余量太大精加工切削力大再次帶來變形。
現(xiàn)象:加工機(jī)上測量合格,拿下來冷卻回彈超差,90% 屬于應(yīng)力問題。
二、裝夾夾緊帶來的擠壓變形
鋁軟,壓板用力過大,加工時(shí)被壓變形;松開后回彈,尺寸超差。
壓板壓力不要暴力壓緊,滿足切削不松動即可;優(yōu)先多點(diǎn)均勻壓緊,不要單點(diǎn)死壓。
薄壁薄板盡量用真空吸盤,代替壓板,減少局部壓應(yīng)力;
壓板避開成品加工區(qū)域,壓板壓在工藝凸臺、工藝余量位置;
工裝定位面清理干凈,鋁屑、毛刺墊在工件下面,直接造成尺寸波動;每次裝夾吹掃工裝。
批量生產(chǎn):定位銷、工裝定期檢查磨損,銷子磨損造成定位偏移。
三、刀具、粘刀、切削參數(shù)導(dǎo)致尺寸漂移
鋁極易產(chǎn)生積屑瘤,刀具刃口粘上鋁屑,相當(dāng)于刀具尺寸 “變大”,加工出來尺寸忽大忽小。
選用鋁專用硬質(zhì)合金銑刀,大容屑槽;避免普通鋼用銑刀。
充分澆注切削液(乳化液 / 煤油),嚴(yán)禁干切;冷卻既降溫又沖掉鋁屑,抑制積屑瘤。
控制切削參數(shù):高轉(zhuǎn)速、合理進(jìn)給;不要低速大進(jìn)給,極易粘刀。
定期檢查刀具:刀尖崩損、粘鋁瘤必須更換;批量生產(chǎn)設(shè)定刀具壽命,不要一把刀干到底。
深腔加工,重視排屑;鋁屑擠壓在型腔里面會擠壓工件,改變實(shí)際加工尺寸。
四、熱變形(溫度漂移)
切削發(fā)熱,工件、主軸、機(jī)床受熱膨脹,加工尺寸變化;早上開機(jī)和中午熱機(jī)后尺寸不一致。
機(jī)床開機(jī)熱機(jī)運(yùn)行,主軸空轉(zhuǎn) 10?20 分鐘,達(dá)到熱平衡再加工產(chǎn)品。
充足冷卻,降低工件溫升;鋁熱膨脹系數(shù)大,溫度變化 0?10℃,尺寸變化很明顯。
精加工盡量連續(xù)切削,不要停停做做;工件冷卻后再做終檢,不要剛加工完高溫狀態(tài)直接判定尺寸。
五、設(shè)備與補(bǔ)償問題
檢查絲杠間隙、反向間隙;間隙過大,往復(fù)切削尺寸不穩(wěn)定,做好反向間隙補(bǔ)償。
檢查主軸跳動;主軸跳動大,孔徑、外形尺寸波動。
刀補(bǔ)不要頻繁亂改;批量加工,刀補(bǔ)修改要有記錄;鋁件不要靠不停改刀補(bǔ)去 “湊尺寸”,治標(biāo)不治本。
六、工藝結(jié)構(gòu)方面改善
薄壁件:減小單刀切削深度,多層小切深精加工,降低切削力;
框類零件,優(yōu)先保留工藝凸臺,加工完成再切斷,減少裝夾變形;
不要精加工之后再做鉆攻等重切削;重切削放在粗加工階段;精加工放在zui后工序。
七、測量誤判(容易被忽略)
工件溫度高直接測量,熱脹讀數(shù)偏大,誤判尺寸;冷卻至室溫再測量。
卡尺、千分尺定期校準(zhǔn);鋁件軟,測量用力過大壓塌表面,測量讀數(shù)失真。
零件有毛刺未去除就測量,得到錯誤數(shù)據(jù)。




